LR-06 yleiskäyttöinen nestekaasusäädin on paineenhallintalaite, joka on suunniteltu vastaamaan er...
See Details
 MOOTTORI
Asetyleenipolttimen säätimen asetukset: Käyttöpaineen opas turvalliseen leikkaamiseen
Teollisuuden uutisia-Kysy viideltä hitsaajalta, kuinka he asettavat asetyleenisäätimen, niin saat viisi hieman erilaista vastausta, mutta turvaikkuna on kuitenkin kapeampi kuin useimmat ihmiset odottavat. Asetyleeni on polttokaasu, joka muuttuu epävakaaksi, kun sitä puristetaan liian kovasti, joten asetyleenisäätimen syöttöpuoli pidetään tarkoituksella alhaisena. Käytännössä se tarkoittaa, että käyttöpainetta ei saa koskaan asettaa yli 15 psi:n (1 bar) riippumatta siitä, minkä kokoista poltinta käytät.
Kaikki muu asetuksessa seuraa tästä säännöstä. Alla tarkastellaan, mitä kukin mittari todella kertoo sinulle, työpaineet, jotka sopivat yleisiin leikkausvinkkeihin, oikea toimintojen järjestys käynnistyksen yhteydessä ja pienet tavat, jotka pitävät liekin tasaisena koko iltapäivän. Nämä ovat huomautukset, jotka jaamme asiakkaille joka viikko Yuyao Hualong Welding Meter Factoryssa, jossa olemme rakentaneet paineensäätimiä vuodesta 2007 lähtien.
Mitä asetyleenisäätimen kaksi mittaria kertovat sinulle
Tavallisessa asetyleenisäätimessä on kaksi mittaria. Sylinterin puolella oleva mittari näyttää pullon sisällä olevan täyden paineen. Juuritäytetyssä asetyleenisylinterissä tämä paine on yleensä noin 250 psi (noin 17 baaria), ja se laskee tasaisesti, kun kaasua imetään pois.
Ulostulomittari on työmittari, ja se on normaalisti skaalattu arvoon 0 - 30 psi (0 - 2 bar), jotta pienet säädöt ovat helposti luettavissa. Tämä on itse määrittämäsi numero. Useimmissa säätimissä sitä ohjaa suuri T-kahva tai pyälletty ruuvi: myötäpäivään kiertäminen nostaa syöttöpainetta, vastapäivään kääntäminen laskee sitä. Kahden mittarin välissä on istuin- ja kalvokokoonpano, joka tekee varsinaisen työn pitäen poistoaukon vakaana, kun sen takana oleva sylinterin paine laskee hitaasti.
Miksi asetyleeni käyttäytyy eri tavalla kuin happi
Asetyleenipulloja ei yksinkertaisesti täytetä vapaalla kaasulla. Kaasu liukenee asetoniin, joka pidetään huokoisen massan sisällä, millä on kaksi käytännön seurausta. Ensinnäkin sylinterin paine ei ole luotettava osoitus siitä, kuinka paljon kaasua on jäljellä. Toiseksi kaasua ei saa koskaan imeä nopeammin kuin noin seitsemäsosa sylinterin sisällöstä tunnissa, muuten asetonia kulkeutuu kaasun mukana ja päätyy letkuun, säätimeen ja polttimeen.
Asetyleeniliitännät käyttävät myös vasenkätisiä kierteitä, ja polttoaineletku on useimmissa standardeissa punainen, kun taas happi vihreä tai musta. Kierteen suunta estää useimmat vahingossa tapahtuvat ristiliitokset, mutta letkun on silti vastattava huoltoa. Happea varten rakennettua säädintä ei saa koskaan siirtää kärryn asetyleenipuolelle.
Tyypilliset työpaineet yleisille leikkauskärjeille
Alla oleva taulukko antaa lähtökohdat tavalliselle käsileikkauspolttimelle, joka on varustettu kaksiosaisella leikkauskärjellä. Hapenpaine viittaa tässä leikkaushappivirtaan, joka säädetään samalla säätimellä ja sitten trimmataan polttimen vivusta.
| Leikkauskärjen koko | Teräksen paksuus | Asetyleenin työpaine | Hapen työpaine |
|---|---|---|---|
| 0 | jopa 3 mm (1/8 tuumaa) | 3 psi (0,2 bar) | 20-25 psi (1,4-1,7 bar) |
| 1 | 3–6 mm (1/8–1/4 tuumaa) | 3-5 psi | 25-30 psi |
| 2 | 6–12 mm (1/4–1/2 tuumaa) | 4-6 psi | 30-35 psi |
| 3 | 12–19 mm (1/2–3/4 tuumaa) | 5-8 psi | 35-40 psi |
| 4 | 19 - 32 mm (3/4 - 1-1/4 tuumaa) | 8-10 psi | 40-45 psi |
| 5 ja uudemmat | yli 32 mm | 10-12 psi | 45-55 psi |
Kaasuhitsauksessa leikkauksen sijaan molemmat puolet asetetaan paljon pienemmäksi, tavallisesti 3-5 psi asetyleeniin ja vastaava hapenpaine riippuen kärjen koosta ja levyn paksuudesta. Asetyleenipuolen 15 psi:n katto pätee edelleen, ja kannattaa muistaa, että iso leikkauskärki tarvitsee enemmän happea, ei asetyleeniä.
Asetyleenisäätimen asettaminen askel askeleelta
Toimintojen järjestyksellä on yhtä paljon merkitystä kuin numeroilla. Käy läpi alla oleva sekvenssi, niin säädin harvoin aiheuttaa sinulle ongelmia.
- Tarkista ensin varusteet: letkut, joissa ei ole halkeamia ja palovammoja, säätimen ulostuloihin asennetut takaiskusuojat, työhön sopiva kärki ja kipinänsytytin käden ulottuvilla.
- Kierrä molempia säätimen säätöruuveja vastapäivään, kunnes ne pyörivät vapaasti. Jo sisään kierretty säädin painaa täyden paineen letkuun heti, kun sylinterin venttiili halkeaa.
- Seiso toisella puolella ja halkaise asetyleenisylinterin venttiili hetkeksi päästäksesi pölystä pois, ja sulje se sitten uudelleen.
- Asenna säädin ja kiristä liitosmutteri avaimella. Asetyleeniliittimet ovat vasenkätisiä, joten mutteri kiristyy vastapäivään. Kiinteä riittää; älä pakota sitä.
- Avaa asetyleenisylinterin venttiili hitaasti, enintään puolitoista kierrosta, jotta se voidaan sulkea nopeasti hätätilanteessa. Katso, että korkeapainemittari asettuu.
- Kierrä asetyleenin säätöruuvia myötäpäivään hitaasti, kunnes annostelumittari saavuttaa kärjesi luvun. Useimmissa leikkaustöissä tämä on 3–10 psi, eikä se saa koskaan ylittää 15 psi:tä.
- Avaa happisylinterin venttiili kokonaan ja aseta hapen syöttöpaine samalla tavalla.
- Tyhjennä jokaista letkua erikseen sekunnin tai kaksi ennen polttimen asentamista, jotta kaikki sekoittuneet kaasut poistuvat.
- Sytytä ensin asetyleeni, lisää happea vähitellen ja tasapainota liekki ennen leikkaamisen aloittamista.
- Kun työ on valmis, sulje polttimen venttiilit, sitten sylinterin venttiilit ja avaa sitten polttimen venttiilit ilmaaksesi linjat. Lopuksi vedä molemmat säätöruuvit irti niin, että kalvot lepäävät.
Liekin lukeminen, kun mittarit on asetettu
Mittarit vievät sinut lähelle; liekki kertoo, onko asetus oikea. Oikein asetettu asetyleenisäädin tuottaa tasaisen liekin, joka ei horju tai sihise, puhtaalla sisäkartiolla voit laskea metalliin. Jos liekki jatkaa ajautumista tai leikattu reuna alkaa vetää, vastaus on yleensä pieni toimituksen säätö ison sijasta.
Hiipivän paineen ongelma
Säätimessä, joka muodostaa hitaasti syöttöpainetta polttimen venttiilin ollessa kiinni, on vuotava istukka tai likainen venttiili. Tämä hiipiminen ei ole asetusongelma, eikä sitä voi virittää kahvasta. Lopeta säätimen käyttö ja huollata se. Sama pätee säätimeen, jonka kalvo on jäykistynyt iän myötä eikä se enää pidä tasaista ulostuloa.
Se auttaa myös tarkistamaan asetyleenin lukeman uudelleen noin pitkän leikkauksen puolivälissä. Sylinterin tyhjentyessä sylinterin paine laskee ja ulostulo voi ajautua hieman yksivaiheisessa yksikössä. Nopea kosketus säätöruuviin palauttaa sen.
Virheet, jotka aiheuttavat eniten asetusongelmia
- Asetyleenin asetus yli 15 psi:n. Mikään työ ei vaadi sitä, ja riski on todellinen.
- Säätöruuvin jättäminen kierretyksi ennen sylinterin venttiilin avaamista, mikä iskee kalvoa ja letkua.
- Työn arvioiminen pelkästään mittarin perusteella ja huomioimatta liekki, joka on selvästi hapettava tai hiiltyvä.
- Kaasun imeminen nopeammin kuin noin seitsemäsosa sylinterin sisällöstä tunnissa.
- Polttokaasun ja hapen välisten letkujen sekoittaminen tai säätimen siirtäminen kaasupalvelusta toiseen.
- Liitosmutterin ylikiristäminen ja istuimen vaurioituminen, joka sitten vuotaa riippumatta siitä, kuinka huolellisesti asetat paineen.
- Säätimen pitäminen käytössä kauan sen jälkeen, kun se alkaa hiipiä tai lukea epäsäännöllisesti.
Asetuksensa säilyttävän säätimen valitseminen
Kun tiedät tarvitsemasi paineet, seuraava kysymys on, mikä säädin pitää ne koko vuorossa. Yksivaiheiset säätimet ovat kompakteja ja nopeita asettavia, kun taas kaksivaiheiset mallit maksavat enemmän, mutta pitävät ulostulokiven vakaana sylinterin tyhjentyessä. Jos punnitat vielä vaihtoehtoja, huomiomme kuinka valita oikea asetyleenipaineensäädin käy läpi erot tarkemmin.
Jokapäiväiseen leikkaamiseen ja hitsaukseen konepajassa erittäin tarkka asetyleenisäädin puhtaalla, luettavalla annostelumittarilla tekee päivittäisestä säätörutiinista paljon helpompaa. Tarkkuus ei ole markkinointisanaa; se tarkoittaa, että pistorasia pysyy paikoilleen, kun poltin avataan ja suljetaan toistuvasti.
 AR-03 korkean tarkkuuden asetyleenisäädin työpajaleikkaukseen ja -hitsaukseen Vakaa asetyleenisäädin päivittäiseen työpajaleikkaukseen ja hitsaukseen, säädettävä teho ja luettava mittari polttimen toistuville asetuksille. Näytä tuote →
Jos työsi tapahtuu ulkona tai tuotantopihalla, messinkirunko on pienen lisäkustannusten arvoinen. Messinki kestää iskuja, kosteutta ja lämpötilan vaihteluita, jotka lyhentävät maalatun tai pinnoitetun kotelon käyttöikää, eikä se hilseile tai ruostu kaasureitille.
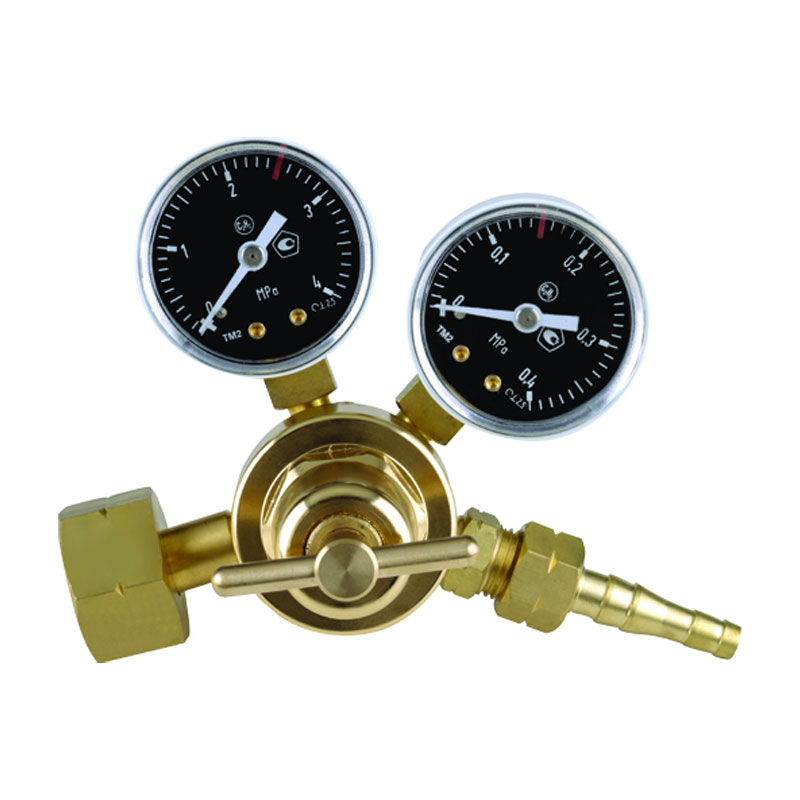 AR-57 koko messinkiasetyleenin säädin raskaaseen teollisuushitsaukseen Raskaaseen käyttöön tarkoitettu teollisuussäädin, jonka runko on kokonaan messinkiä, joka sopii korkeatehoiseen hitsaukseen ja leikkaukseen, jossa kosteus, kolhut ja jatkuva käyttö vaativat kestävyyttä. Näytä tuote →
Raskas levyleikkaus ja pitkät tuotantojaksot asettavat säätimelle erilaisen vaatimuksen. Suuren virtauksen teollisuusmalli pitää toimituksen vakaana, kun leikkaat jatkuvasti, joten liekki pysyy samana aamun ensimmäisestä leikkauksesta viimeiseen.
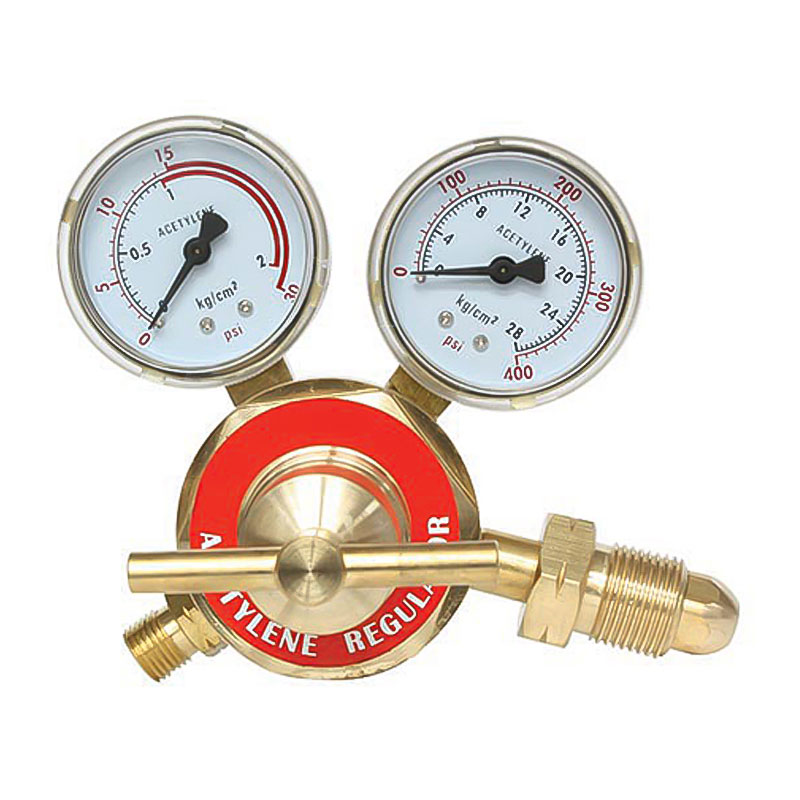 AR-66 suuren virtauksen teollinen asetyleenisäädin jatkuvaan leikkaamiseen Suuren virtauksen teollisuussäädin pitkiin tuotantoajoihin, mikä auttaa pitämään toimituksen vakaana jatkuvan leikkaamisen ansiosta, kun se yhdistetään kaasuun, kärkeen ja käyttöjaksoon. Näytä tuote →
Riippumatta siitä, mikä tyyli sopii penkkiisi, muista, että asetukset pysyvät luotettavina vain, kun säädin on sovitettu kaasuun, kärkeen ja käyttösuhteeseen.
Säätimen asetukset ovat yksi niistä taidoista, jotka tuntuvat monimutkaisilta, kunnes logiikka napsahtaa: pidä asetyleenipuoli matalalla, säädä happi kärkeen sopivaksi, suorita käynnistys oikeassa järjestyksessä ja anna liekin vahvistaa tekemäsi. Jos haluat verrata malleja tai keskustella tietyn taskulampun ja materiaalin paineista, tutustu valikoimaamme asetyleenipaineensäätimet tai lähetä meille kokoonpanosi tiedot. Lähes kahden vuosikymmenen näiden instrumenttien rakentamisen jälkeen olemme aina iloisia voidessamme keskustella paineenhallinnan käytännön puolelta.
Liittyvät tuotteet
-

-

Tämä akvaariokasvien CO2-paineensäädin on suunniteltu vesikasvien maisemointiin ja akvaariojärjes...
See Details -

Kannettava teollinen hapensäädin OR-08 tarjoaa vakaan, säädettävän hapen ulostulon erilaisiin käy...
See Details -

OR-07A jatkuvatoiminen happipaineen säätölaite pystyy käsittelemään jopa 0–3000 psi:n (valinnaise...
See Details -

AR-191T High-Pressure Precision Argon Regulator on paineensäätölaite, joka on suunniteltu erityis...
See Details -

Energiatehokkuutta ja luotettavuutta ajatellen suunniteltu OR-19 All-Brass Energy Efficient Oxyge...
See Details -

JTR-03 yleiskäyttöinen hiilidioksidisäädin on paineensäätölaite, joka on suunniteltu monenlaisiin...
See Details -

OR-13 korkeapaineinen tarkkuushappisäädin on suunniteltu erityisesti korkeapainesovelluksiin. Se ...
See Details

- TUOTTEET
- Paineensäädin hitsaukseen ja leikkaamiseen
- Akvaarion paineensäädin
- Oluen ja juoman paineensäädin
- Putkilinjan paineenalennuslaite
- YHTEYSTIEDOT
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIILIN QR-KOODI

